Proces de modelare - presare la cald
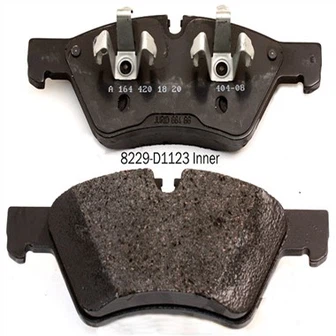
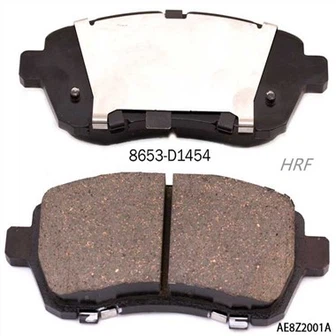
Turnarea la presă la cald este o tehnică care leagă materialele de frecare la un suport de oțel prin temperatură și presiune ridicată, utilizat în principal la fabricarea plăcuțelor de frână. Amestecul este turnat într-o matriță și format sub presiune la temperatură ridicată pentru a crea o formă preliminară de frână.
-Turnare cu compresie: o presă de înaltă presiune comprimă un gol format la cald pentru a crea o placă de suport cu texturi anti-alunecare.
- Procesul de țesut: fibrele care nu sunt ASBEST sunt amestecate cu rășină, țesută și apoi vindecată termic prin presare la cald.
I. Principiile modelării presei la cald
Flux de proces
Puneți materialul de frecare și suportul din oțel acoperit cu adeziv în matrița de presă fierbinte. Legarea de temperatură ridicată și presiune Cele două. Procesul necesită un control precis al temperaturii, presiunii și timpului.
Metodele de presare la cald includ:
- apăsarea pozitivă a matriței: materialul este apăsat în matriță.
- Apăsarea matriței cu plăci: Materialul este fixat în matriță.
Proprietăți materiale
Materialele de frecare (de ex.
Ii. Structura și funcționarea echipamentului
Componente ale echipamentului
- Plăci de încălzire (încălzire cu o singură față)
- Cilindri hidraulici
- Sisteme de răcire (răcite cu apă/aer)
- Mecanisme de ejecție pentru a asigura încălzirea uniformă și deminerea rapidă.
Optimizarea timpului
Timpul de locuit afectează semnificativ stabilitatea coeficientului de frecare. Extinderea timpului de tratament termic compensează pierderea de performanță cauzată de timpul de presare scurtat.

Flux de lucru operațional
1. Puterea echipamentului, parametrii procesului de intrare și inițierea încălzirii.
2. Instalați matrița corespunzătoare modelului de produs. Curățați suprafețele de mucegai de praf și impurități.
3. Recuperați materiale pentru * manual de proces * pentru tipul de produs. Cântărește materiale folosind cupe desemnate.
4. Odată ce matrița atinge temperatura țintă, apăsați *pornirea motorului *. Rotiți butonul * în sus/în jos * pentru a coborî matrița în poziția cea mai mică. Aplicați agentul de eliberare la matrițele și cavitățile superioare/inferioare.
5. Rotiți * retragerea/extinderea ejectorului * buton pentru a scoate matrița din mijloc.
6. Turnați material în cavitate, răspândiți uniform, curățați excesul cu o perie și așezați suportul din oțel cu matrița. Apăsați * Start Auto * pentru a începe apăsarea.
7. După ce demoding, inspectați garda de margine, tăiați blițul, măsurați grosimea produsului și verificați calitatea suprafeței împotriva desenelor. Aranjați produsele finite pe tăvi.
8. Înainte de următorul ciclu, curățați materialul rezidual din miezul matriței cu un războinic și agentul de eliberare din nou pe suprafața matriței din mijloc. Repetați pasul 5.
Întreţinere
Componente electrice
- zilnic: praf curat; Verificați conexiunile cu buton și sârmă.
- lunar: inspectați toate butoanele.
- bianalual: strângeți conexiunile de cablare (primăvară/toamnă).
Componente mecanice
- lunar: lubrifiați rulmenții.
- Anual: dezasamblați și curățați rulmenții.
Indicatoare de presiune:Verificați la fiecare 6 luni.
Rezervor de ulei și ulei hidraulic: curățați rezervorul și înlocuiți uleiul anual.
Post-procesare
După modelare, tratamentul la suprafață și testarea performanței asigură că plăcuțele de frână îndeplinesc cerințele coeficientului de rezistență la uzură și de frecare.
Controlul precis al parametrilor de presă caldă îmbunătățește performanța plăcuței de frână, eficiența producției și rentabilitatea.